Добро пожаловать на нашу фабрику! Бесплатные индивидуальные решения по дезинфекции

На пищевом предприятии смена системы дезинфекции — это не просто замена одной канистры на другую. Если производство много лет работало с гипохлоритом натрия, а затем решило перейти на диоксид хлора, необходимо заново оценить не только режим обработки, но и материалы трубопроводов, уплотнений, насосов, арматуры, CIP-систем и других контактирующих с раствором элементов.
Именно в этом состоит главный практический риск такого перехода: хороший дезинфектант может дать неудовлетворительный результат, если оборудование, концентрация, температура и режим применения не согласованы между собой.
Исходный материал правильно ставит в центр вопрос совместимости оборудования, а не простую «замену химии».
Гипохлорит натрия по-прежнему широко используется в пищевой промышленности. Его эффективность зависит от pH, температуры, концентрации активного хлора, органической нагрузки и времени контакта. При грамотно настроенном процессе он остаётся рабочим и экономически понятным решением.
Диоксид хлора работает по другому механизму. Он преимущественно присутствует в молекулярной форме и сохраняет относительно стабильную окислительную активность в более широком диапазоне pH.
Но это не означает, что его можно считать «безопасным для любых материалов» или что его дезинфицирующее действие можно описывать универсальной цифрой вроде «в 2,6 раза сильнее».
Для пищевого предприятия важнее другой вопрос:
какой результат конкретная концентрация ClO₂ даёт при конкретной температуре, времени контакта, органической нагрузке и состоянии оборудования.
Кроме того, диоксид хлора нельзя называть технологией «без побочных продуктов». По сравнению со свободным хлором он может снижать образование некоторых типичных галогенорганических продуктов, но при его применении необходимо учитывать хлорит и хлорат.
Для российского рынка это особенно важно.
Дезинфицирующие средства входят в перечень продукции, подлежащей государственной регистрации. Российские и импортные препараты должны иметь комплект документов, подтверждающих безопасность, эффективность и законность их обращения; для иностранной продукции также требуется надлежащим образом оформленная документация производителя и переводы.
Единые санитарные требования ЕАЭС отдельно предусматривают требования к дезинфицирующим средствам, в том числе предназначенным для обработки поверхностей технологического оборудования и помещений предприятий пищевой промышленности.
Поэтому российский технолог должен проверять не только активное вещество, но и:
зарегистрирован ли именно этот препарат для требуемой области применения и разрешён ли конкретный режим обработки в инструкции.
Если инструкция разрешает обработку технологического оборудования, но не предусматривает конкретный способ использования в CIP, нельзя автоматически переносить один режим на другой.
Одна из наиболее опасных ошибок — ожидать, что более сильный окислитель исправит недостатки мойки.
Не исправит.
Если внутри трубопровода или оборудования остаются:
белок;
жир;
углеводные отложения;
остатки продукта;
минеральные загрязнения,
они могут снижать эффективность дезинфекции и способствовать повторному развитию биоплёнки.
Поэтому диоксид хлора следует рассматривать как часть санитарной программы, а не как замену CIP или механической очистке.
ТР ТС 021/2011 требует от производителя пищевой продукции внедрения процедур, обеспечивающих безопасность продукции в процессе производства. На практике это означает, что изменение санитарного режима должно быть встроено в систему производственного контроля предприятия, а не существовать отдельно от неё.
Такой подход слишком примитивен.
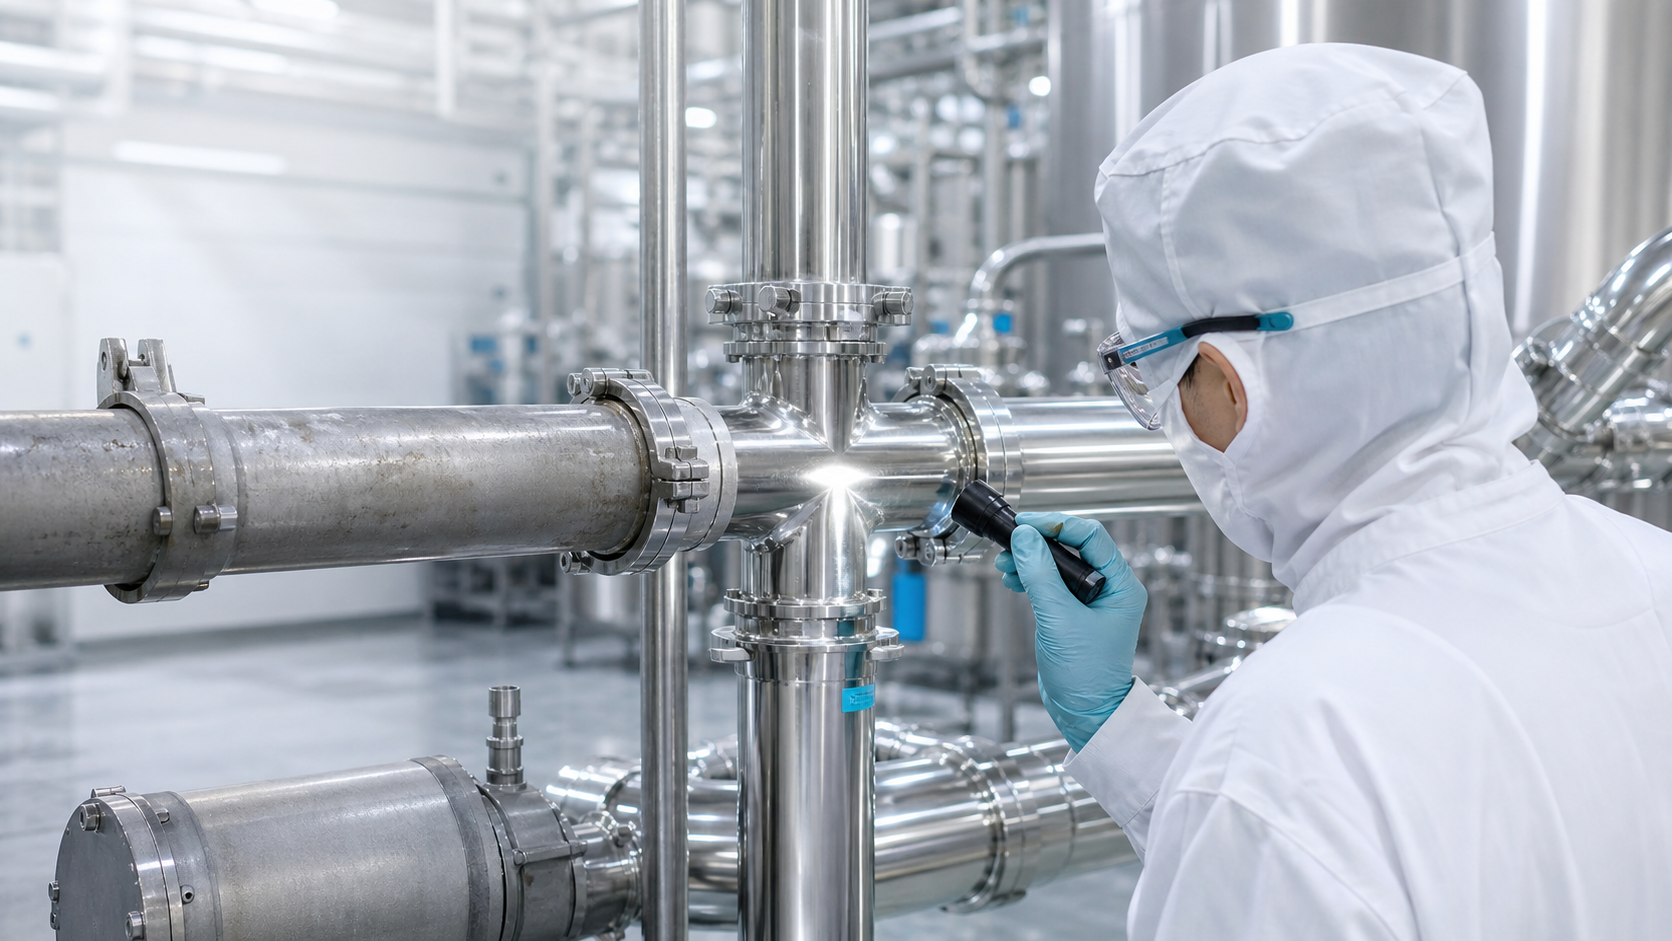
304 и 316L широко применяются в пищевой промышленности. 316L благодаря содержанию молибдена обычно имеет более высокую стойкость к точечной и щелевой коррозии в ряде хлоридсодержащих сред.
Но реальная совместимость с ClO₂ зависит от целого набора параметров:
концентрации;
температуры;
времени контакта;
содержания хлоридов;
качества сварных швов;
пассивированного состояния поверхности;
застойных зон;
режима мойки.
Поэтому 304 нельзя автоматически считать непригодной, а 316L — полностью устойчивой.
Особое внимание нужно уделять сварным швам, участкам с низкой скоростью потока и зонам, где химический раствор может задерживаться.
Именно поэтому первоначальный материал справедливо обращает внимание на нержавеющие трубопроводы, но абсолютное противопоставление 304 и 316L необходимо исключить.
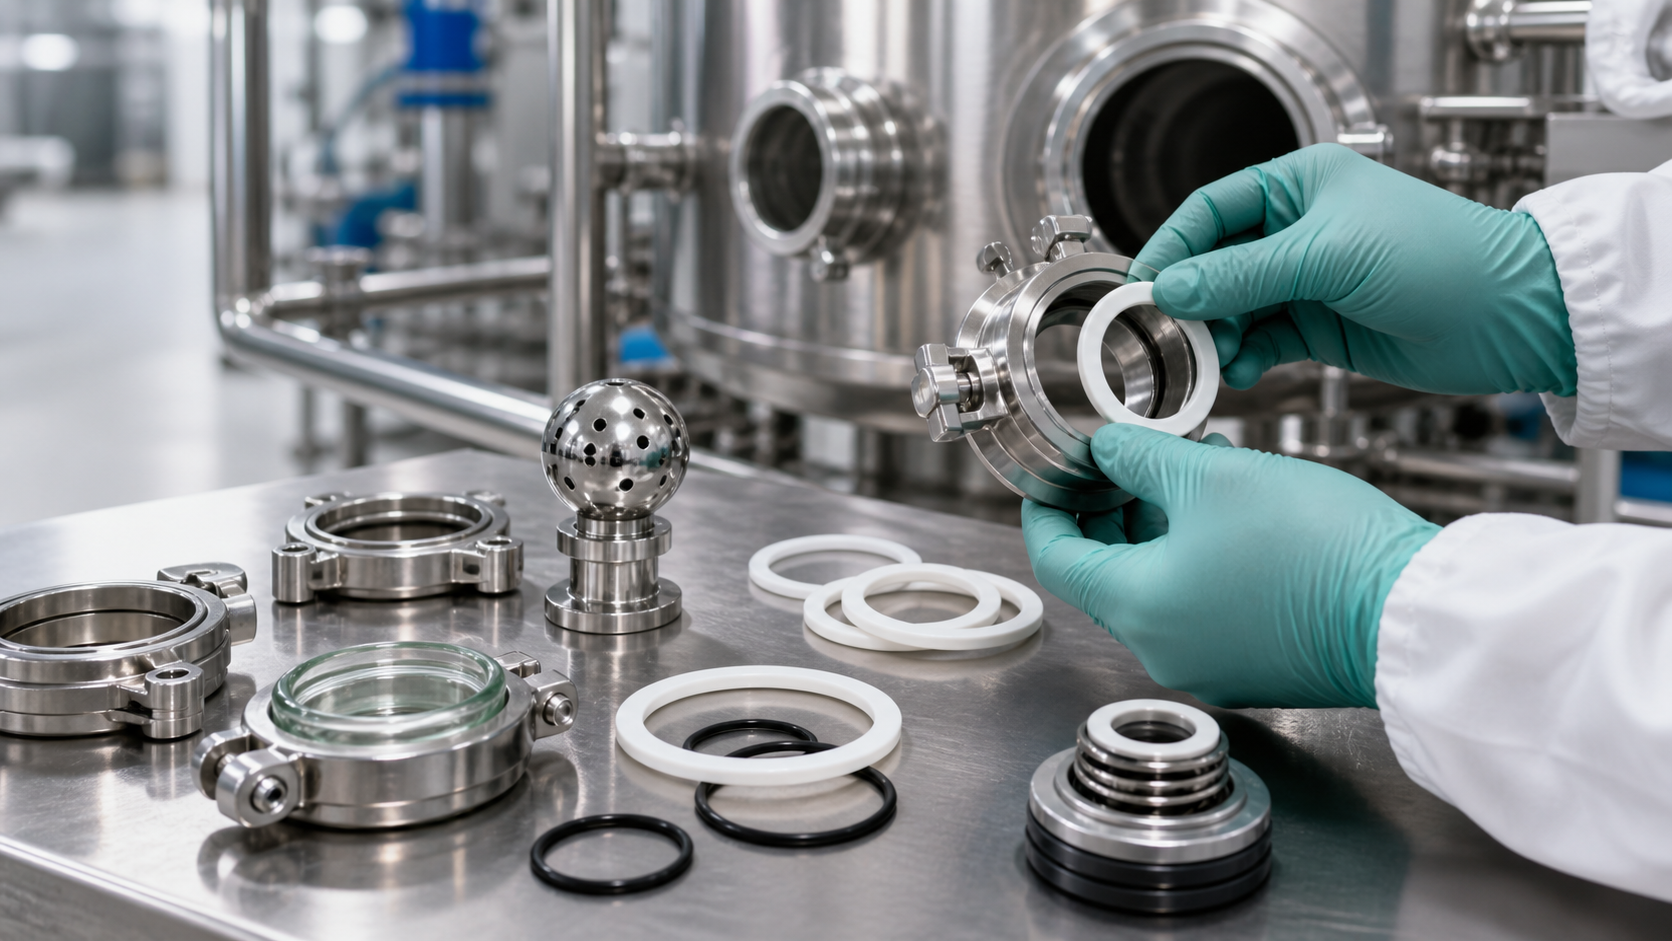
На практике аварийная остановка линии часто начинается не с разрушения большой трубы, а с маленького уплотнения.
После смены дезинфектанта необходимо проверить:
прокладки;
O-ring;
торцевые уплотнения насосов;
мембраны;
гибкие шланги;
седла клапанов.
PTFE и некоторые виды фторэластомеров могут демонстрировать хорошую химическую стойкость, но выражение «иммунны к окислителям» технически неверно.
Разные марки эластомеров могут существенно отличаться по:
набуханию;
изменению твёрдости;
остаточной деформации;
потере эластичности;
трещинообразованию.
Поэтому российскому заводу при закупке реагента полезнее получить от поставщика не общую фразу «подходит для пищевого оборудования», а таблицу совместимости материалов для конкретного рабочего раствора и режима применения.
Очень важно не объединять в одну категорию:
дезинфекцию производственной воды;
CIP;
обработку пищевых контактных поверхностей;
дезинфекцию инструментов;
обработку полов и стен;
обработку резервуаров.
У этих процессов разные цели и разные режимы.
Концентрация и время контакта, подходящие для технологической воды, не должны автоматически применяться к пищевым контактным поверхностям.
Не следует также автоматически утверждать, что после применения ClO₂ оборудование «можно не ополаскивать». Необходимость последующего ополаскивания должна определяться инструкцией зарегистрированного препарата и валидированной санитарной программой предприятия.
Российские санитарные правила требуют использовать моющие и дезинфицирующие средства в соответствии с инструкциями по применению и предотвращать их попадание в пищевую продукцию. Рабочие растворы должны быть промаркированы, а содержание действующего вещества должно контролироваться в рамках программы производственного контроля.
В исходной статье правильно выделены участки, которые часто остаются вне внимания технолога: смотровые стёкла, распылительные головки и соединения.
Для реального пищевого производства к этой группе я бы относил также:
торцевые уплотнения центробежных насосов;
мембраны клапанов;
датчики;
расходомеры;
пробоотборные краны;
форсунки;
CIP spray balls;
гибкие соединения.
Материал корпуса может быть полностью совместим, а отказ дешёвой прокладки остановит всю линию.
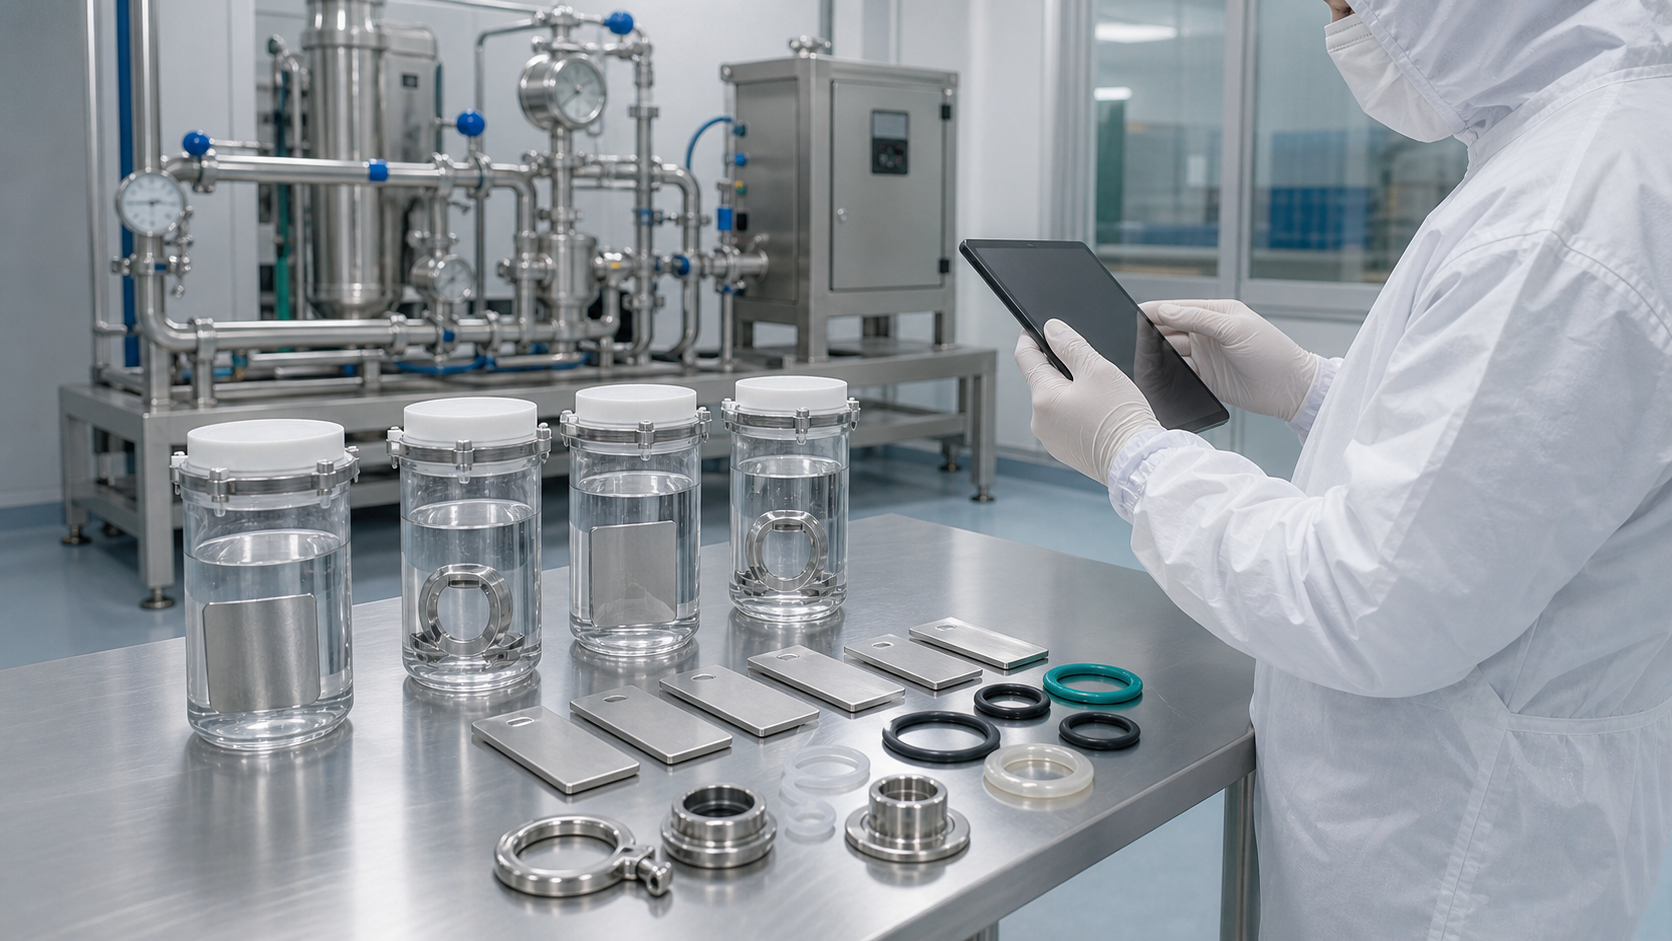
Фиксированное правило вроде «погрузить образец на 72 часа» не является универсальной системой квалификации материала.
Для одного завода раствор контактирует с поверхностью 10 минут при 20 °C.
Для другого — значительно дольше и при повышенной температуре.
Третий объект чередует ClO₂ с кислотной и щелочной CIP-мойкой.
Поэтому испытание должно имитировать реальный режим.
В исходном материале идея предварительного тестирования правильная, но фиксированное время необходимо заменить на испытание, основанное на фактических условиях эксплуатации.
До и после теста можно оценивать:
изменение массы;
размер;
поверхность;
твёрдость;
эластичность;
герметичность;
наличие коррозии;
изменение цвета и структуры полимера.
Для критических материалов разумно запросить данные самого производителя оборудования или уплотнений.
На практике переход лучше строить следующим образом.
Сначала создаётся реестр материалов. В него включают трубопроводы, резервуары, насосы, клапаны, уплотнения, шланги, измерительные приборы и другие детали, которые будут контактировать с рабочим раствором.
Затем проводят испытания в условиях, близких к реальным — с учётом концентрации, температуры, времени контакта и чередования с CIP-химией.
После этого выбирают одну линию или отдельный участок для опытно-промышленной эксплуатации.
При этом недостаточно проверить только отсутствие течи.
Необходимо подтвердить:
микробиологический результат;
фактическую концентрацию ClO₂;
состояние материалов;
работу CIP;
стабильность уплотнений;
отсутствие негативного влияния на продукт;
необходимые показатели остаточных количеств.
И только после этого целесообразно расширять применение на весь завод.
Именно постепенный переход — от реестра материалов через испытания к ограниченной эксплуатации — является наиболее сильной частью исходной концепции статьи.
Российский технолог или главный инженер обычно хочет получить от поставщика не рекламную фразу «ClO₂ лучше хлора», а конкретную документацию.
Для серьёзного проекта полезны:
русскоязычная инструкция по применению;
СГР или другие применимые регистрационные документы;
SDS;
COA конкретной партии;
описание рабочего раствора;
допустимые режимы применения;
таблица совместимости материалов;
алгоритм контроля концентрации;
рекомендации по CIP;
требования к хранению;
методика действий при отклонениях;
техническое сопровождение.
Для импортного средства регистрационный пакет также предусматривает документы производителя, испытательные материалы и оформленные переводы иностранных документов.
Это особенно важно потому, что в реальном производстве смена дезинфектанта затрагивает не только санитарную службу, но и технолога, инженера, отдел качества и HACCP-команду.
Для российского рынка более убедительно звучит не утверждение:
«гипохлорит устарел, а диоксид хлора лучше».
А инженерный подход:
«Для конкретного объекта оценивается, какой дезинфектант лучше решает конкретную санитарную задачу при приемлемой совместимости с оборудованием и экономике эксплуатации».
На одном предприятии гипохлорит натрия может оставаться оптимальным.
На другом ClO₂ может дать преимущества по отдельным микробиологическим задачам, влиянию pH или определённым технологическим условиям.
Иногда рациональна комбинация разных методов на разных этапах.
Переход пищевого предприятия с гипохлорита натрия на диоксид хлора — это не замена реагента, а технологический проект.
Правильная последовательность выглядит так:
оценить санитарную задачу → проверить регистрационный статус и инструкцию препарата → создать реестр материалов → провести тест совместимости → подтвердить параметры обработки → выполнить ограниченную эксплуатацию → провести микробиологическую и технологическую валидацию → только после этого масштабировать процесс.
Диоксид хлора может быть эффективным инструментом санитарного контроля пищевого производства, но его преимущество проявляется не тогда, когда его называют «сильнее» другого дезинфектанта, а когда концентрация, время контакта, материал оборудования, система мойки и производственный контроль работают как единая система.
Красноватый цвет ферментированного тофу нельзя определить только по его внешнему виду; необходимы отбор проб и анализ, а дефектный продукт должен быть изолирован. Полагаться только на дезинфицирующие средства недостаточно; необходимо тщательно исследовать оборудование и обстановку в цехе. Дезинфекция воздуха требует беспилотной работы и изоляции материалов. Дезинфицирующие средства следует использовать в соответствии со спецификациями, а проблемы следует выявлять с помощью сочетания производственной документации и анализа.
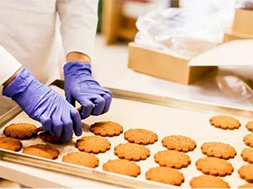
Моющие средства AB на пищевой фабрике подвержены запаховым остаткам; Дезинфицирующий раствор диоксида хлора может быть стерилизован для дезодорации, без вредных остатков, разбавление может быть использовано для дезинфекции оборудования цеха и воды, соотношения и требований к безопасной эксплуатации.
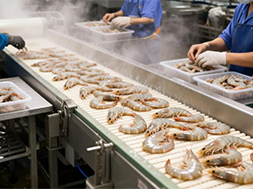
Дезинфекция диоксидом хлора в производстве пищевых продуктов может привести к вредным остаткам, а традиционная промывка большой воды требует серьезного потребления воды. Благодаря точному мониторингу, оптимизации методов промывки, совершенствованию технологии оборудования, повторному использованию водного цикла четыре меры, на основе обеспечения безопасности пищевых продуктов, экономии воды и сокращения отходов, чтобы помочь предприятиям получить взаимную выгоду.
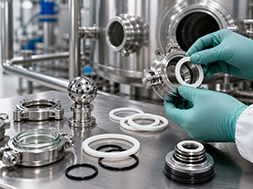
Переход от дезинфекции гипохлоритом натрия к дезинфекции диоксидом хлора имеет такие преимущества, как стерилизация, удаление биопленки и меньшее количество побочных продуктов дезинфекции, однако сильные окислительные свойства диоксида хлора требуют тщательного учета совместимости материалов производственной линии: для трубопроводов следует отдавать приоритет нержавеющей стали 316L, а для уплотнений использовать фторкаучук или политетрафторэтилен (ПТФЭ), при этом также следует учитывать пригодность таких аксессуаров, как смотровые стекла и распылительные форсунки. Переход может быть плавно осуществлен в три этапа: создание документации по материалам, проведение 72-часового испытания на погружение и проведение мелкомасштабных пробных запусков и проверок, что предотвратит коррозию и повреждение оборудования.
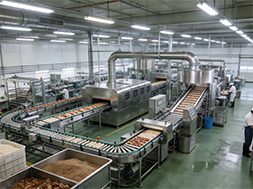
Традиционные методы дезинфекции с использованием диоксида хлора на предприятиях пищевой промышленности требуют значительных затрат времени и ограничивают производственные мощности. Модернизация оборудования, внедрение зонированной дезинфекции, научно обоснованное управление параметрами обработки, а также ускорение процессов вентиляции и контроля позволяют поэтапно оптимизировать производственные процессы. Такой подход сокращает время дезинфекции на 30–50%, высвобождая производственные мощности и повышая эффективность обеспечения санитарно-гигиенических норм, при одновременном соблюдении требований безопасности и нормативных предписаний.
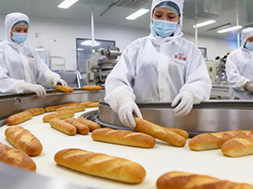
Сухое молоко и крахмальная пыль в порошкообразной пищевой мастерской будут адсорбироваться и потреблять сухой туман диоксида хлора, чтобы уменьшить эффект дезинфекции. Можно уменьшить пыль перед дезинфекцией, регулировать диаметр сухого тумана, импульсный высвобождающий агент, оптимизировать поток воздуха в цехе, в сочетании с другими методами дезинфекции, решить проблемы дезинфекции, вызванные пылью, и обеспечить безопасность пищевых продуктов.
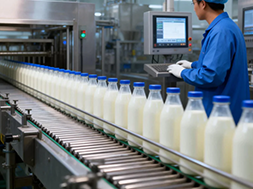
Диоксид хлора широко используется для дезинфекции в системах водоснабжения и пищевой промышленности, однако в настоящее время существуют проблемы, касающиеся стандартов, процедур и мониторинга остаточных количеств. Необходимо стандартизировать рабочие процедуры, создать комплексную систему мониторинга остаточных количеств и улучшить механизмы предупреждения о рисках и реагирования на чрезвычайные ситуации, чтобы обеспечить безопасность дезинфекции от водоочистной станции до стола.
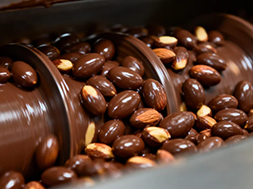
При использовании диоксида хлора для дезинфекции оборудования для производства шоколада необходимо контролировать остаточное содержание вещества, чтобы избежать ухудшения вкуса и качества продукта. Необходимо стандартизировать приготовление вещества, оптимизировать процесс дезинфекции и промывки, а также проверить соответствие требованиям по остаточному содержанию вещества различными методами. Поскольку шоколад является продуктом с низким содержанием влаги, необходимо разработать индивидуальный план очистки, учитывающий специфику оборудования, чтобы обеспечить баланс между безопасностью и стабильностью производства.
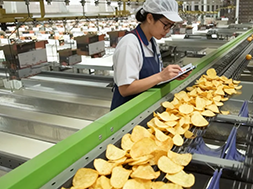
Диоксид хлора при высокой концентрации или длительном контакте может ускорять старение пластиковых конвейеров. Риск снижают правильная дозировка, контроль времени контакта и выбор совместимых материалов.
При использовании диоксида хлора для дезинфекции в пищевой промышленности концентрация дезинфицирующего средства является критически важным контрольным параметром в системе HACCP. Тест-полоски удобны в использовании, но имеют относительно большую погрешность; портативные измерительные приборы обеспечивают более высокую точность, но требуют регулярной калибровки и обслуживания. Предприятия могут внедрить трехуровневое решение для мониторинга: в первую очередь, онлайн-датчики, дополненные проверкой и калибровкой портативных приборов, и экстренную проверку с использованием тест-полосок. Это обеспечивает непрерывный мониторинг, сохранение данных и отслеживаемость, гарантируя как эффективность дезинфекции, так и безопасность пищевых продуктов.
К северо-востоку от перекрестка улиц Хуаншань и Чуанъе, промышленный парк малого и среднего предпринимательства, поселок Шаньван, уезд Линьцюй, город Вэйфан, провинция Шаньдун
Авторские права © 2025 Shandong Huashi Pharmaceutical Co., Ltd. Все права защищены.


 Language
 中文
 Русский
 Производитель дезинфицирующего


