Добро пожаловать на нашу фабрику! Бесплатные индивидуальные решения по дезинфекции

На пищевом предприятии время санитарной обработки — это не только вопрос гигиены, но и вопрос производительности.
Пока линия остановлена, персонал готовит рабочий раствор, обрабатывает оборудование, выдерживает необходимое время контакта, проводит вентиляцию и подтверждает готовность участка к запуску. Чем сложнее производство, тем заметнее становятся скрытые затраты: простой оборудования, дополнительное рабочее время, повторная обработка из-за ошибок приготовления раствора и задержки при выпуске зоны в работу.
Однако главная ошибка — пытаться экономить время за счёт сокращения обязательной санитарной процедуры.
Эффективность нужно повышать по-другому: убирать ненужное ожидание, повторные операции и человеческий фактор, сохраняя подтверждённые параметры дезинфекции.
Именно на этом принципе строится исходная статья: задача состоит не в уменьшении самой дезинфекции, а в оптимизации оборудования, подготовки раствора, санитарного зонирования, вентиляции и контроля результата.
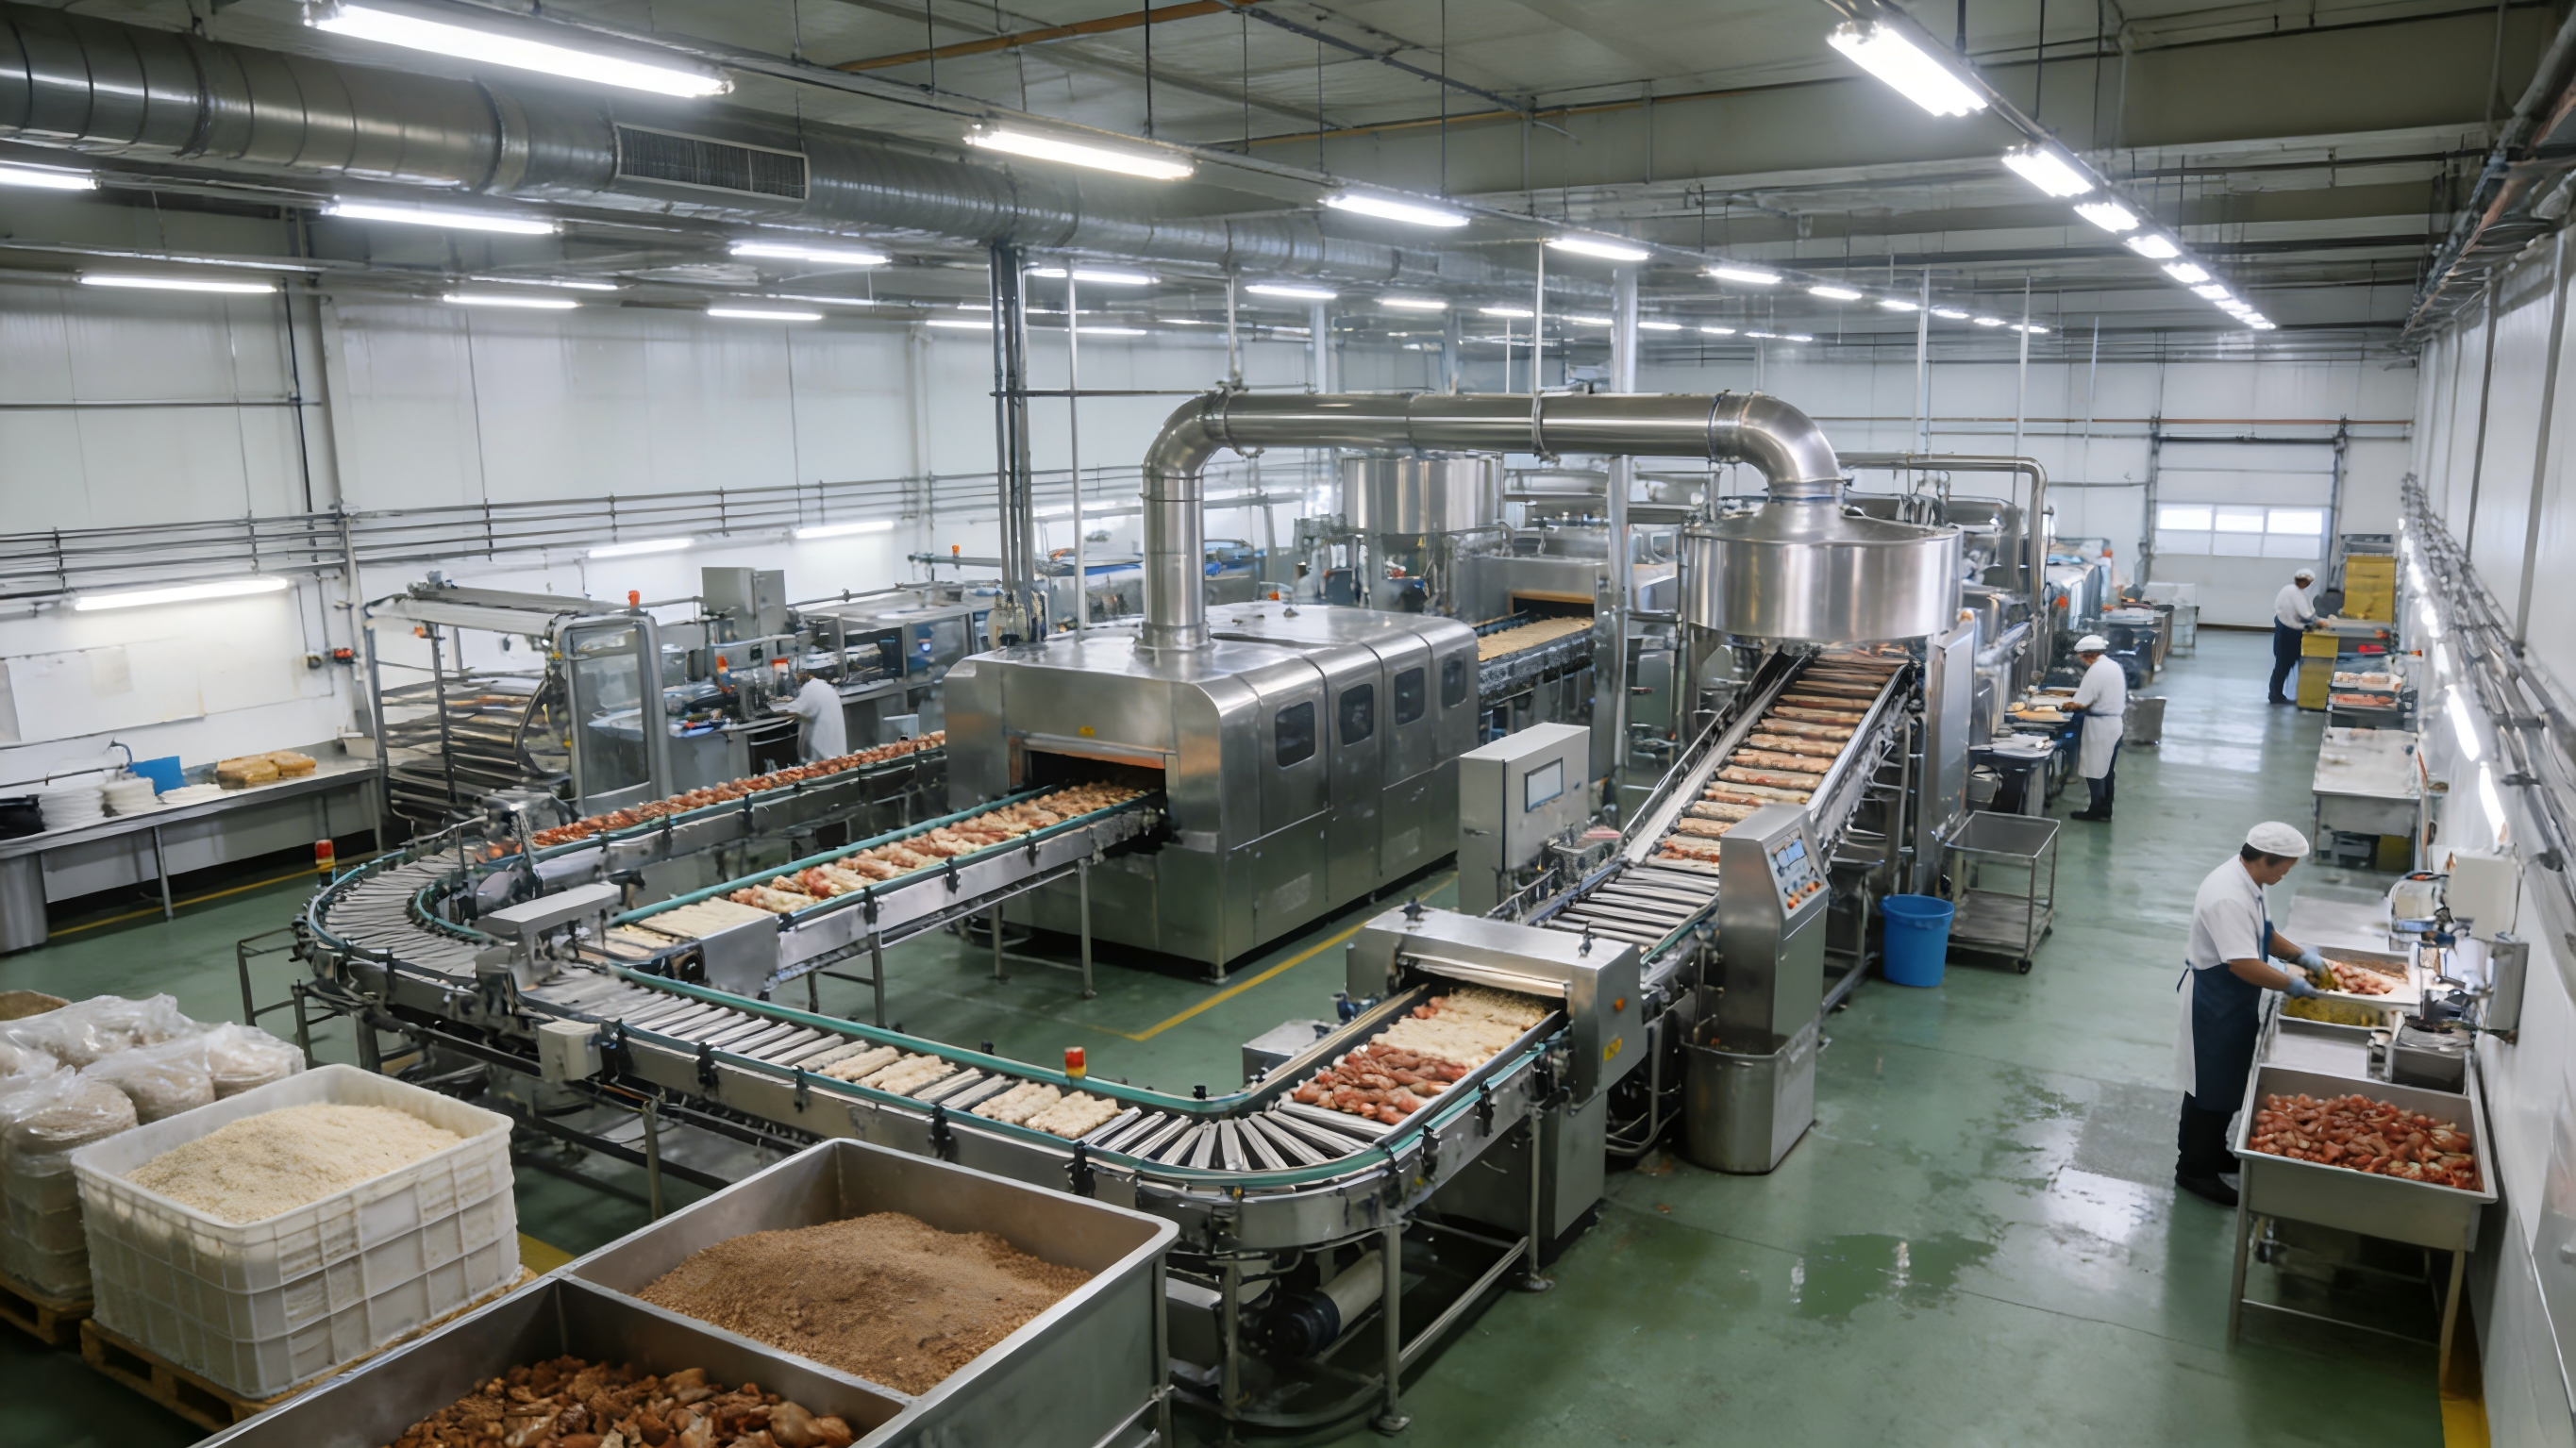
На практике санитарная обработка включает значительно больше, чем простое нанесение дезинфицирующего средства.
Необходимо подготовить участок, приготовить раствор требуемой концентрации, обеспечить доступ к поверхностям, нанести средство, выдержать установленное время, при необходимости выполнить последующие операции, восстановить безопасные условия для персонала и подтвердить готовность линии.
Если рабочий раствор каждый раз готовится вручную, сотрудники могут тратить время на повторные измерения и корректировку концентрации.
Если распыление выполняется без заранее продуманной схемы, появляются труднодоступные участки и необходимость повторной обработки.
Если вентиляция недостаточна, технологическая линия может уже быть санитарно готова, но производство всё ещё не может начаться.
Поэтому скрытая стоимость складывается не только из расхода дезинфектанта.
Она складывается из:
простоя + труда + повторной обработки + ошибок приготовления + задержек контроля + риска повторного санитарного цикла.
Для российского предприятия именно такая экономическая логика обычно гораздо понятнее, чем обещание абстрактного «повышения эффективности на 50 %».
Если для конкретного дезинфицирующего средства и режима установлено определённое время воздействия, его нельзя произвольно сокращать только потому, что предприятие хочет быстрее запустить линию.
Рабочий режим зависит от концентрации, целевых микроорганизмов, загрязнённости, материала поверхности, температуры и других условий.
Поэтому правильный вопрос звучит не так:
«Как сократить контакт с 20 минут до 10?»
а так:
«Что персонал делает до и после этих 20 минут, что не добавляет санитарной ценности?»
Именно там обычно скрывается реальный резерв времени.
Для российского пищевого предприятия одной из практических проблем остаётся воспроизводимость приготовления рабочего раствора.
Если каждый оператор самостоятельно взвешивает компоненты, смешивает их и оценивает концентрацию, результат будет зависеть от дисциплины и подготовки конкретного сотрудника.
Более управляемая схема может включать дозированную упаковку прекурсоров, стандартизированную процедуру приготовления или подходящую систему получения диоксида хлора на месте.
При использовании генератора преимущества появляются только тогда, когда система правильно настроена, обслуживается и контролируется. Сам по себе генератор не означает автоматически «точную концентрацию».
Нужны стабильная подача исходных компонентов, калибровка, техническое обслуживание и подтверждение фактической концентрации.
Поэтому для B2B-клиента полезнее продавать не просто оборудование, а связку:
реагент + система приготовления + метод контроля + SOP + обучение оператора.
Автоматическая система распыления действительно может снизить объём ручной работы, но только если технологически подходит конкретному производству.
Для влажных зон, моечных участков или некоторых закрытых производственных помещений она может быть полезной.
Для низковлажных производств, чувствительного электрооборудования или зон с открытым продуктом такая схема может быть нежелательной или требовать отдельной оценки.
Поэтому нельзя обещать, что фиксированные форсунки «за один цикл полностью обработают помещение».
На практике необходимо подтвердить:
равномерность покрытия;
наличие теневых зон;
доступ к нижним и обратным поверхностям оборудования;
правильный расход;
совместимость с материалами;
отсутствие недопустимого попадания средства на продукт.
Автоматизация ценна прежде всего тем, что делает процесс более воспроизводимым.
Идея поочерёдной обработки отдельных зон привлекательна для предприятий, которые хотят избежать остановки всего производства.
Но простая шторка или временная перегородка ещё не означает санитарную изоляцию.
Если в одной зоне распыляется дезинфицирующее средство, а в соседней находится открытый пищевой продукт, необходимо оценивать перенос аэрозоля, направление воздуха, движение сотрудников и риск перекрёстного загрязнения.
Поэтому зонирование имеет смысл там, где реально обеспечены:
физическое разделение + управление потоками персонала и продукта + контроль воздуха + подтверждённая санитарная процедура.
Только после этого можно обсуждать поэтапный возврат отдельных участков к производству.
На российских предприятиях быстрый ATP-контроль интересен именно потому, что результат можно получить значительно быстрее лабораторного посева.
Но здесь важно правильно понимать его назначение.
ATP позволяет быстро оценить состояние чистоты и наличие биологических или органических остатков на поверхности.
Однако низкое значение ATP не означает автоматически отсутствие патогенных микроорганизмов.
Поэтому ATP лучше использовать для оперативного контроля качества очистки и выявления проблемных точек, а микробиологические методы и другие валидированные процедуры — для подтверждения санитарной эффективности там, где это необходимо.
Это особенно важно при построении ХАССП-системы: быстрый инструмент контроля не должен подменять метод, который подтверждает именно тот риск, которым предприятие управляет.
ТР ТС 021/2011 требует от изготовителя пищевой продукции разработать, внедрить и поддерживать процедуры, основанные на принципах ХАССП.
После распылительной или иной обработки иногда именно вентиляция становится самым длинным этапом.
Механическая вентиляция действительно может существенно ускорить восстановление рабочей среды по сравнению с пассивным воздухообменом.
Но нельзя обещать универсальное сокращение «на 50–70 %».
Фактическое время зависит от объёма помещения, кратности воздухообмена, расположения притока и вытяжки, способа применения дезинфектанта и фактической остаточной концентрации в воздухе.
Правильная логика:
не ждать условные 60 минут, а иметь подтверждённый критерий безопасного возврата персонала и запуска производства.
Для иностранного производителя это один из самых важных моментов.
В России дезинфицирующие средства подлежат государственной регистрации; наличие регистрации подтверждается свидетельством о государственной регистрации, а Роспотребнадзор рекомендует проверять средство в соответствующем реестре.
Для импортной продукции регистрационный пакет может включать документы изготовителя, сведения о составе, материалы испытаний и документы по безопасности; иностранные документы должны оформляться и переводиться в соответствии с установленными требованиями.
Кроме того, для соответствующих категорий дезинфицирующих средств в России действует обязательная маркировка в системе «Честный знак»; с 1 марта 2026 года для дезсредств и антисептиков введён поэкземплярный учёт оборота через ЭДО. Применимость нужно определять по конкретной продукции и её коду.
Поэтому российский закупщик часто хочет получить не просто канистру или порошок, а комплект:
СГР → инструкция на русском языке → область применения → рабочие режимы → документы по безопасности → метод контроля → техническая поддержка.
Для импортного бренда наличие этого комплекта может быть важнее красивого рекламного обещания о процентах экономии.
Наиболее безопасный резерв производительности обычно находится не в уменьшении дезинфицирующего воздействия, а в устранении организационных потерь.
Например, предприятие может:
стандартизировать приготовление раствора;
перестроить маршруты сотрудников;
убрать повторные проходы с распылителем;
улучшить доступ к оборудованию;
использовать подходящие механизированные системы;
оптимизировать вентиляцию;
разделить быстрый оперативный контроль и полноценную санитарную верификацию;
оцифровать записи о проведённой обработке.
Тогда уменьшается именно непродуктивное время, а не время, необходимое для работы дезинфектанта.
Для российского B2B-клиента предложение может быть значительно убедительнее, если говорить не:
«Наш диоксид хлора быстрее и экономит 50 % времени».
А:
«Мы анализируем существующий санитарный цикл и помогаем уменьшить потери времени без сокращения подтверждённых параметров дезинфекции».
Такое решение может включать реагент, дозированную фасовку или генератор, подходящее оборудование для нанесения, метод измерения концентрации, русскоязычный SOP и рекомендации по контролю результата.
Это лучше отвечает реальной боли пищевого предприятия: ему нужно не купить очередной дезинфектант, а получить стабильный процесс, который каждый оператор выполняет одинаково.
Правильная оптимизация выглядит следующим образом:
подтверждённый режим дезинфекции сохраняется → подготовка стандартизируется → нанесение становится воспроизводимым → санитарные зоны организуются правильно → вентиляция управляется по фактическим условиям → контроль выбирается по назначению → результаты документируются.
Исходная статья справедливо подчёркивает, что повышение эффективности не должно происходить за счёт безопасности, а изменения должны основываться на данных и соблюдении требований.
Поэтому главная задача пищевого предприятия — не сделать дезинфекцию «как можно быстрее».
Главная задача — сделать её:
достаточной, воспроизводимой, подтверждаемой и минимально мешающей производству.
Именно такой подход одновременно снижает скрытые расходы, повышает управляемость санитарных процессов и лучше соответствует логике современного пищевого производства.
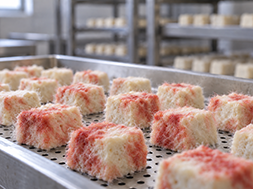
Красноватый цвет ферментированного тофу нельзя определить только по его внешнему виду; необходимы отбор проб и анализ, а дефектный продукт должен быть изолирован. Полагаться только на дезинфицирующие средства недостаточно; необходимо тщательно исследовать оборудование и обстановку в цехе. Дезинфекция воздуха требует беспилотной работы и изоляции материалов. Дезинфицирующие средства следует использовать в соответствии со спецификациями, а проблемы следует выявлять с помощью сочетания производственной документации и анализа.
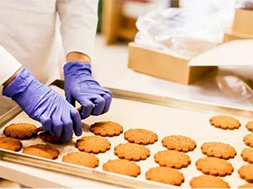
Моющие средства AB на пищевой фабрике подвержены запаховым остаткам; Дезинфицирующий раствор диоксида хлора может быть стерилизован для дезодорации, без вредных остатков, разбавление может быть использовано для дезинфекции оборудования цеха и воды, соотношения и требований к безопасной эксплуатации.
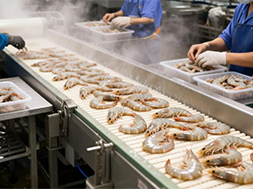
Дезинфекция диоксидом хлора в производстве пищевых продуктов может привести к вредным остаткам, а традиционная промывка большой воды требует серьезного потребления воды. Благодаря точному мониторингу, оптимизации методов промывки, совершенствованию технологии оборудования, повторному использованию водного цикла четыре меры, на основе обеспечения безопасности пищевых продуктов, экономии воды и сокращения отходов, чтобы помочь предприятиям получить взаимную выгоду.
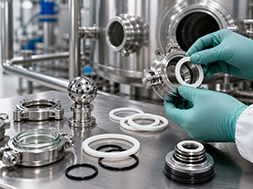
Переход от дезинфекции гипохлоритом натрия к дезинфекции диоксидом хлора имеет такие преимущества, как стерилизация, удаление биопленки и меньшее количество побочных продуктов дезинфекции, однако сильные окислительные свойства диоксида хлора требуют тщательного учета совместимости материалов производственной линии: для трубопроводов следует отдавать приоритет нержавеющей стали 316L, а для уплотнений использовать фторкаучук или политетрафторэтилен (ПТФЭ), при этом также следует учитывать пригодность таких аксессуаров, как смотровые стекла и распылительные форсунки. Переход может быть плавно осуществлен в три этапа: создание документации по материалам, проведение 72-часового испытания на погружение и проведение мелкомасштабных пробных запусков и проверок, что предотвратит коррозию и повреждение оборудования.
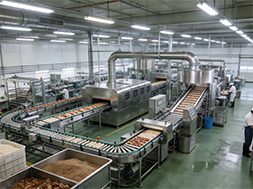
Традиционные методы дезинфекции с использованием диоксида хлора на предприятиях пищевой промышленности требуют значительных затрат времени и ограничивают производственные мощности. Модернизация оборудования, внедрение зонированной дезинфекции, научно обоснованное управление параметрами обработки, а также ускорение процессов вентиляции и контроля позволяют поэтапно оптимизировать производственные процессы. Такой подход сокращает время дезинфекции на 30–50%, высвобождая производственные мощности и повышая эффективность обеспечения санитарно-гигиенических норм, при одновременном соблюдении требований безопасности и нормативных предписаний.
Сухое молоко и крахмальная пыль в порошкообразной пищевой мастерской будут адсорбироваться и потреблять сухой туман диоксида хлора, чтобы уменьшить эффект дезинфекции. Можно уменьшить пыль перед дезинфекцией, регулировать диаметр сухого тумана, импульсный высвобождающий агент, оптимизировать поток воздуха в цехе, в сочетании с другими методами дезинфекции, решить проблемы дезинфекции, вызванные пылью, и обеспечить безопасность пищевых продуктов.
Диоксид хлора широко используется для дезинфекции в системах водоснабжения и пищевой промышленности, однако в настоящее время существуют проблемы, касающиеся стандартов, процедур и мониторинга остаточных количеств. Необходимо стандартизировать рабочие процедуры, создать комплексную систему мониторинга остаточных количеств и улучшить механизмы предупреждения о рисках и реагирования на чрезвычайные ситуации, чтобы обеспечить безопасность дезинфекции от водоочистной станции до стола.
При использовании диоксида хлора для дезинфекции оборудования для производства шоколада необходимо контролировать остаточное содержание вещества, чтобы избежать ухудшения вкуса и качества продукта. Необходимо стандартизировать приготовление вещества, оптимизировать процесс дезинфекции и промывки, а также проверить соответствие требованиям по остаточному содержанию вещества различными методами. Поскольку шоколад является продуктом с низким содержанием влаги, необходимо разработать индивидуальный план очистки, учитывающий специфику оборудования, чтобы обеспечить баланс между безопасностью и стабильностью производства.
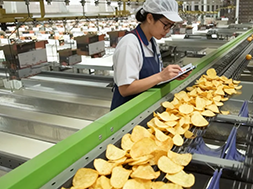
Диоксид хлора при высокой концентрации или длительном контакте может ускорять старение пластиковых конвейеров. Риск снижают правильная дозировка, контроль времени контакта и выбор совместимых материалов.
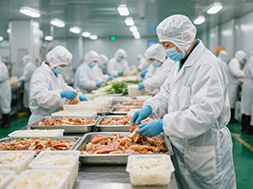
При использовании диоксида хлора для дезинфекции в пищевой промышленности концентрация дезинфицирующего средства является критически важным контрольным параметром в системе HACCP. Тест-полоски удобны в использовании, но имеют относительно большую погрешность; портативные измерительные приборы обеспечивают более высокую точность, но требуют регулярной калибровки и обслуживания. Предприятия могут внедрить трехуровневое решение для мониторинга: в первую очередь, онлайн-датчики, дополненные проверкой и калибровкой портативных приборов, и экстренную проверку с использованием тест-полосок. Это обеспечивает непрерывный мониторинг, сохранение данных и отслеживаемость, гарантируя как эффективность дезинфекции, так и безопасность пищевых продуктов.
К северо-востоку от перекрестка улиц Хуаншань и Чуанъе, промышленный парк малого и среднего предпринимательства, поселок Шаньван, уезд Линьцюй, город Вэйфан, провинция Шаньдун
Авторские права © 2025 Shandong Huashi Pharmaceutical Co., Ltd. Все права защищены.


 Language
 中文
 Русский
 Производитель дезинфицирующего


