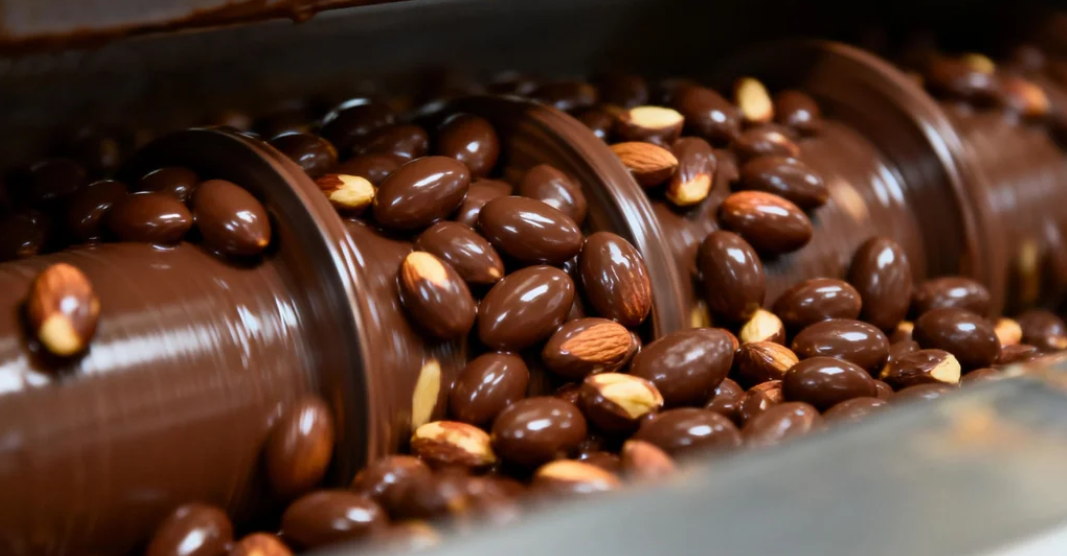
На предприятиях по производству шоколада и кондитерских изделий санитарная обработка оборудования имеет свою специфику. Здесь недостаточно просто хорошо уничтожить микроорганизмы. После обработки оборудование должно быть готово к повторному контакту с продуктом без постороннего запаха, избыточной влаги и нежелательных химических остатков.
Особенно чувствительно к этому шоколадное производство. Темперирование зависит от точного температурного режима, стабильности жировой фазы и минимального попадания воды. Поэтому схема, которая хорошо работает на мясном или овощном предприятии, не всегда может быть без изменений перенесена на линию шоколада.
Диоксид хлора обладает широким антимикробным действием и может использоваться в санитарных программах пищевых предприятий. Но профессиональный подход заключается не в стремлении добиться абстрактного «абсолютного отсутствия остатков», а в том, чтобы после обработки остаточное содержание находилось на контролируемом и приемлемом уровне и не влияло на последующий технологический процесс. Именно эту проблему поднимает исходная статья: остаточная химическая нагрузка, вода и запахи могут влиять на стабильность дальнейшего производства.

Шоколад относится к низковлажным продуктам. Даже небольшое количество воды в неподходящем месте может вызвать технологические проблемы: изменение вязкости шоколадной массы, комкование сахара, затруднённую сушку оборудования и увеличение времени до повторного запуска линии.
Поэтому на российском шоколадном предприятии нельзя автоматически строить санитарную программу по принципу:
нанести дезинфектант → выдержать → обильно промыть водой.
Сначала необходимо определить, допускает ли конкретная машина влажную обработку вообще.
Для открытых съёмных деталей один режим может быть приемлем, а для темперирующей машины, закрытых трубопроводов, электрических компонентов или участков со сложными уплотнениями потребуется совершенно другой подход.
Именно поэтому выбор способа нанесения ClO₂ должен основываться на санитарной конструкции оборудования и внутренней процедуре предприятия, а не на универсальной рекомендации «лучше распылить» или «лучше протереть».
Одна из типичных ошибок поставщиков дезинфицирующих средств — дать клиенту одну красивую цифру:
«Для оборудования используйте 50–100 мг/л».
Для реального производства этого недостаточно.
Необходимый режим зависит от конкретного зарегистрированного средства, целевых микроорганизмов, степени предварительной очистки, способа нанесения, температуры и времени экспозиции.
В России дезинфицирующие средства должны быть зарегистрированы в установленном порядке. В инструкции к зарегистрированному продукту указываются область применения, эффективная концентрация рабочего раствора и время экспозиции. Именно эти данные, а не универсальные советы из интернета, должны быть отправной точкой для предприятия.
Поэтому профессиональная задача заключается не в использовании максимально высокой концентрации, а в применении подтверждённого эффективного режима без ненужной передозировки.
Для шоколадной линии это особенно важно: чем больше химическая нагрузка, тем выше требования к последующему удалению раствора, контролю запаха и готовности оборудования к повторному производству.

Остатки шоколада, какао-масла, сахара и других компонентов продукта необходимо удалить до стадии дезинфекции.
Если на поверхности остаётся органическое загрязнение, часть окислителя будет расходоваться не на микроорганизмы, а на взаимодействие с загрязнением. Кроме того, остатки продукта могут физически закрывать микроорганизмы от прямого контакта с дезинфицирующим раствором.
Поэтому попытка компенсировать плохую мойку более высокой концентрацией ClO₂ — неправильная логика.
Для предприятия гораздо эффективнее сначала добиться воспроизводимой очистки поверхности, а затем применять подтверждённый режим дезинфекции.
Это снижает расход химии и одновременно уменьшает риск ненужной нагрузки на материалы оборудования.
Не всегда.
Это один из вопросов, на котором российские предприятия часто хотят получить однозначный ответ.
На практике решение зависит от инструкции конкретного дезинфицирующего средства и утверждённой санитарной процедуры.
Если инструкция требует ополаскивания поверхности, контактирующей с пищевой продукцией, оно должно выполняться.
Если для конкретного режима предусмотрено другое применение, нельзя самостоятельно добавлять большое количество воды только потому, что оператор хочет «смыть всё до нуля».
Особенно это важно на шоколадном предприятии.
Чрезмерное ополаскивание может создать уже другой риск — попадание воды туда, где оборудование трудно полностью высушить.
Поэтому для шоколадных линий правильнее задавать вопрос не:
«Сколько минут промывать?»
а:
«Какой способ удаления остаточного раствора предусмотрен для этой поверхности и подтверждён нашей санитарной процедурой?»
Это намного более профессиональный подход.
После санитарной обработки персонал часто оценивает поверхность по запаху.
Такой контроль может быть полезен как быстрый вспомогательный признак, но он не должен становиться основным критерием допуска оборудования к производству.
Человек не является измерительным прибором.
Отсутствие заметного запаха не доказывает отсутствие ClO₂ или других компонентов рабочего раствора.
Если предприятие считает остаточный контроль критичным для качества шоколада, лучше использовать определённую процедуру отбора пробы: например, анализ конечной промывной воды или поверхностного экстракта.
При этом тест-полоска тоже не является универсальным доказательством «нулевого остатка». Разные тесты имеют разные диапазоны, чувствительность и помехи.
Корректнее установить собственный приемлемый предел и использовать метод, способный надёжно его контролировать.

В шоколадном оборудовании есть труднодоступные участки, трубопроводы, клапаны и внутренние поверхности.
Если оборудование конструктивно поддерживает CIP, автоматизированная процедура обычно позволяет лучше контролировать объём раствора, время циркуляции и последовательность стадий.
Но наличие CIP само по себе ещё не означает, что процесс оптимален.
Для низковлажного производства особенно важно исключить остаточную воду после санитарной обработки и подтвердить готовность оборудования к повторному контакту с шоколадом.
Поэтому санитарный цикл должен рассматриваться полностью:
очистка → дезинфекция → при необходимости ополаскивание → удаление воды/сушка → проверка → запуск производства.
Именно последний этап часто недооценивается.
Если предприятие меняет дезинфицирующее средство или режим ClO₂, полезно не ограничиваться лабораторным измерением остатка.
Можно провести небольшую производственную валидацию.
Сначала подтверждается, что оборудование после обработки соответствует внутренним санитарным требованиям. Затем выпускается небольшая тестовая партия и оцениваются запах, вкус, поверхность и технологическая стабильность продукта.
Если предприятие действительно сталкивается с проблемами кристаллизации, могут применяться дополнительные методы анализа, включая DSC. Но изменение кристаллического поведения нельзя автоматически связывать с остатками дезинфектанта: на него также влияют температура темперирования, рецептура, охлаждение и условия хранения.
Для технолога важен итоговый вопрос:
после изменения санитарного процесса остался ли продукт таким же стабильным, как раньше?
Для зарубежного поставщика это особенно важно.
В России недостаточно продавать продукт как «пищевой диоксид хлора». Дезинфицирующее средство должно иметь соответствующую государственную регистрацию, а документация должна подтверждать область применения и безопасные режимы использования. Для импортной продукции в регистрационное досье также входят документы изготовителя, сведения о составе, инструкции, маркировка и материалы испытаний.
Кроме того, при выборе материалов и оборудования следует учитывать требования к продукции, контактирующей с пищевыми продуктами: такие материалы входят в регулируемую категорию.
Поэтому российский технолог или специалист по качеству обычно хочет получить от поставщика не только реагент.
Ему нужны понятные ответы:
какой режим допустим для его оборудования, требуется ли ополаскивание, как контролировать рабочую концентрацию, каким способом подтверждать остаток и что делать перед повторным запуском линии.
Именно поэтому для бренда XIUBA на российском рынке сильнее позиционировать не просто «дезинфицирующее средство», а технологически управляемую санитарную программу.

В шоколадном производстве невозможно оценивать санитарную обработку только по одному критерию.
Если увеличить концентрацию ClO₂, можно повысить химическую нагрузку.
Если использовать слишком много воды, можно создать проблему для низковлажного производства.
Если сократить контакт без проверки, может снизиться эффективность обеззараживания.
Поэтому оптимальный подход всегда находится в балансе.
Сначала оборудование качественно очищают, затем применяют подтверждённую концентрацию и время контакта, после чего выполняют предусмотренную процедуру удаления остаточного раствора и подтверждают готовность поверхности к производству.
Для шоколадного предприятия это и есть настоящий принцип «без остатка»:
не стремление к абстрактному химическому нулю, а отсутствие такого количества остатка, влаги или запаха, которое способно нарушить безопасность, качество или стабильность следующего производственного цикла.
Именно такой подход позволяет совместить эффективность диоксида хлора с требованиями российского пищевого производства к санитарии, вкусу продукта и стабильности технологического процесса.
Красноватый цвет ферментированного тофу нельзя определить только по его внешнему виду; необходимы отбор проб и анализ, а дефектный продукт должен быть изолирован. Полагаться только на дезинфицирующие средства недостаточно; необходимо тщательно исследовать оборудование и обстановку в цехе. Дезинфекция воздуха требует беспилотной работы и изоляции материалов. Дезинфицирующие средства следует использовать в соответствии со спецификациями, а проблемы следует выявлять с помощью сочетания производственной документации и анализа.
Моющие средства AB на пищевой фабрике подвержены запаховым остаткам; Дезинфицирующий раствор диоксида хлора может быть стерилизован для дезодорации, без вредных остатков, разбавление может быть использовано для дезинфекции оборудования цеха и воды, соотношения и требований к безопасной эксплуатации.
Дезинфекция диоксидом хлора в производстве пищевых продуктов может привести к вредным остаткам, а традиционная промывка большой воды требует серьезного потребления воды. Благодаря точному мониторингу, оптимизации методов промывки, совершенствованию технологии оборудования, повторному использованию водного цикла четыре меры, на основе обеспечения безопасности пищевых продуктов, экономии воды и сокращения отходов, чтобы помочь предприятиям получить взаимную выгоду.
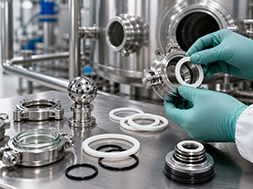
Переход от дезинфекции гипохлоритом натрия к дезинфекции диоксидом хлора имеет такие преимущества, как стерилизация, удаление биопленки и меньшее количество побочных продуктов дезинфекции, однако сильные окислительные свойства диоксида хлора требуют тщательного учета совместимости материалов производственной линии: для трубопроводов следует отдавать приоритет нержавеющей стали 316L, а для уплотнений использовать фторкаучук или политетрафторэтилен (ПТФЭ), при этом также следует учитывать пригодность таких аксессуаров, как смотровые стекла и распылительные форсунки. Переход может быть плавно осуществлен в три этапа: создание документации по материалам, проведение 72-часового испытания на погружение и проведение мелкомасштабных пробных запусков и проверок, что предотвратит коррозию и повреждение оборудования.
Традиционные методы дезинфекции с использованием диоксида хлора на предприятиях пищевой промышленности требуют значительных затрат времени и ограничивают производственные мощности. Модернизация оборудования, внедрение зонированной дезинфекции, научно обоснованное управление параметрами обработки, а также ускорение процессов вентиляции и контроля позволяют поэтапно оптимизировать производственные процессы. Такой подход сокращает время дезинфекции на 30–50%, высвобождая производственные мощности и повышая эффективность обеспечения санитарно-гигиенических норм, при одновременном соблюдении требований безопасности и нормативных предписаний.
Сухое молоко и крахмальная пыль в порошкообразной пищевой мастерской будут адсорбироваться и потреблять сухой туман диоксида хлора, чтобы уменьшить эффект дезинфекции. Можно уменьшить пыль перед дезинфекцией, регулировать диаметр сухого тумана, импульсный высвобождающий агент, оптимизировать поток воздуха в цехе, в сочетании с другими методами дезинфекции, решить проблемы дезинфекции, вызванные пылью, и обеспечить безопасность пищевых продуктов.
Диоксид хлора широко используется для дезинфекции в системах водоснабжения и пищевой промышленности, однако в настоящее время существуют проблемы, касающиеся стандартов, процедур и мониторинга остаточных количеств. Необходимо стандартизировать рабочие процедуры, создать комплексную систему мониторинга остаточных количеств и улучшить механизмы предупреждения о рисках и реагирования на чрезвычайные ситуации, чтобы обеспечить безопасность дезинфекции от водоочистной станции до стола.
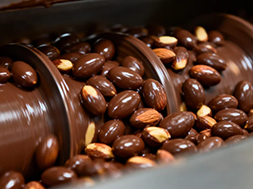
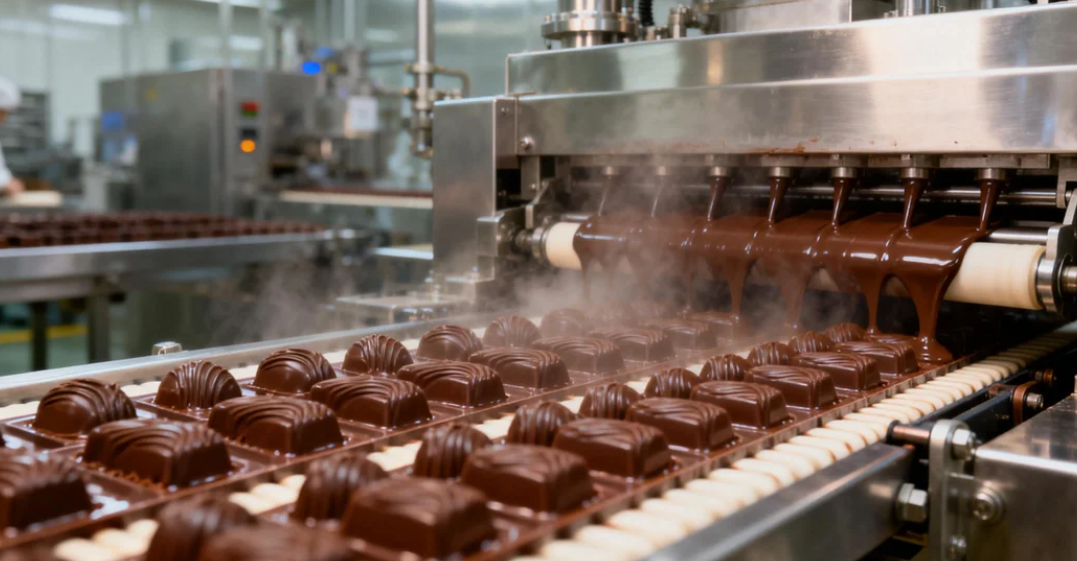
При использовании диоксида хлора для дезинфекции оборудования для производства шоколада необходимо контролировать остаточное содержание вещества, чтобы избежать ухудшения вкуса и качества продукта. Необходимо стандартизировать приготовление вещества, оптимизировать процесс дезинфекции и промывки, а также проверить соответствие требованиям по остаточному содержанию вещества различными методами. Поскольку шоколад является продуктом с низким содержанием влаги, необходимо разработать индивидуальный план очистки, учитывающий специфику оборудования, чтобы обеспечить баланс между безопасностью и стабильностью производства.
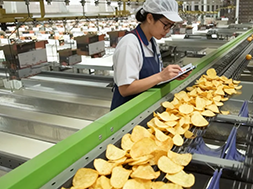
Диоксид хлора при высокой концентрации или длительном контакте может ускорять старение пластиковых конвейеров. Риск снижают правильная дозировка, контроль времени контакта и выбор совместимых материалов.
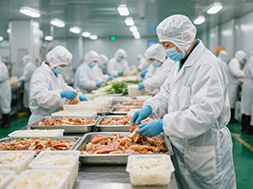
При использовании диоксида хлора для дезинфекции в пищевой промышленности концентрация дезинфицирующего средства является критически важным контрольным параметром в системе HACCP. Тест-полоски удобны в использовании, но имеют относительно большую погрешность; портативные измерительные приборы обеспечивают более высокую точность, но требуют регулярной калибровки и обслуживания. Предприятия могут внедрить трехуровневое решение для мониторинга: в первую очередь, онлайн-датчики, дополненные проверкой и калибровкой портативных приборов, и экстренную проверку с использованием тест-полосок. Это обеспечивает непрерывный мониторинг, сохранение данных и отслеживаемость, гарантируя как эффективность дезинфекции, так и безопасность пищевых продуктов.
К северо-востоку от перекрестка улиц Хуаншань и Чуанъе, промышленный парк малого и среднего предпринимательства, поселок Шаньван, уезд Линьцюй, город Вэйфан, провинция Шаньдун
Авторские права © 2025 Shandong Huashi Pharmaceutical Co., Ltd. Все права защищены.
Мы используем файлы cookie для улучшения вашего опыта работы с сайтом, персонализации контента и анализа трафика. Нажимая «Принять всё», вы соглашаетесь на использование всех файлов cookie. Вы также можете настроить параметры.
Необходимо для работы сайта и не может быть отключено.
Помогите нам улучшить сайт, соберите анонимные данные
Предоставляйте релевантную рекламу и отслеживайте ее эффективность
Помните свой язык, регион и т. д.
Производитель дезинфицирующего