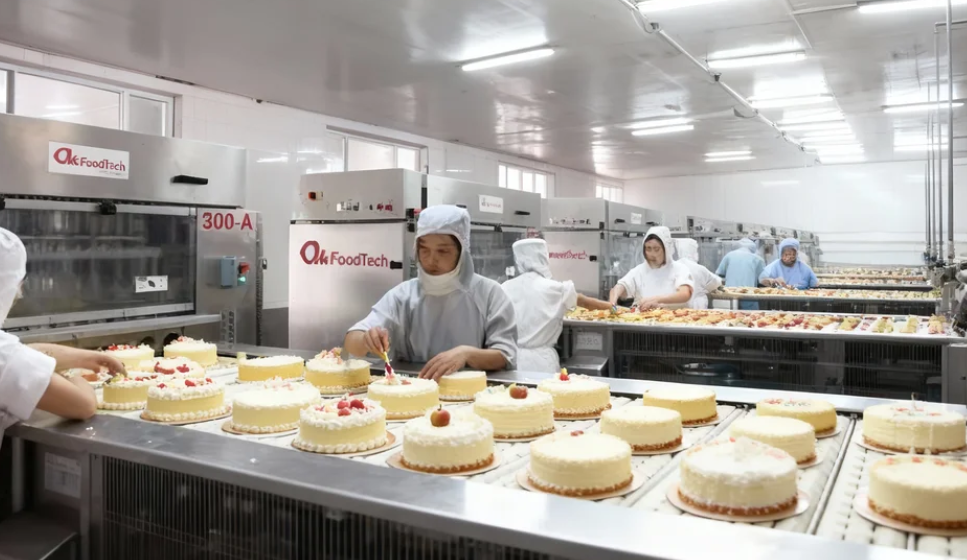
На пищевых предприятиях диоксид хлора применяется как один из инструментов санитарной обработки благодаря выраженному окислительному действию и широкому спектру антимикробной активности. Но вместе с эффективностью всё чаще возникает другой практический вопрос: как регулярное применение ClO₂ влияет на оборудование, особенно на пластиковые конвейерные ленты, уплотнения и другие полимерные детали?
Для российского пищевого предприятия этот вопрос нельзя рассматривать только с позиции «сильный дезинфектант — значит, он обязательно разрушает пластик». Реальная картина сложнее. Риск зависит от конкретного материала, рабочей концентрации, температуры, времени контакта, частоты обработки и общего состояния оборудования.
Именно поэтому правильная задача технолога — не просто выбрать эффективное дезинфицирующее средство, а найти баланс между санитарной надёжностью и долговечностью оборудования.

Представим типичную ситуацию: предприятие модернизировало программу дезинфекции, после чего на отдельных участках конвейерной ленты появились потеря блеска, шероховатость или мелкие трещины.
Первое подозрение часто падает на новый реагент.
Но сам факт того, что дефект появился после внедрения ClO₂, ещё не доказывает, что именно диоксид хлора стал единственной причиной.
На состояние полимеров одновременно могут влиять щёлочные и кислотные моющие средства, горячая вода, механическое натяжение, скребки, частые мойки под давлением, температура и естественное старение материала.
Поэтому для корректной оценки необходимо рассматривать весь цикл:
мойка → дезинфекция → температура → механическая нагрузка → состояние материала.
Исходная статья правильно поднимает вопрос о возможном накопительном воздействии на полимеры, но этот эффект нельзя автоматически переносить на любую конвейерную ленту.
На пищевых конвейерах часто используются PU, PE, PP, PVC и различные эластомерные материалы.
На бытовом уровне легко построить простую таблицу:
PE и PP — устойчивые,
PU — чувствительный,
силикон — очень устойчивый.
Для реального предприятия такая классификация слишком грубая.
Один и тот же полимер может иметь разные марки, наполнители, пластификаторы и стабилизаторы. Например, свойства разных полиуретанов могут существенно отличаться. Аналогично жёсткий и пластифицированный PVC — это далеко не одинаковые материалы с точки зрения химической стойкости.
Поэтому закупщику или инженеру лучше не спрашивать:
«Какой пластик вообще устойчив к диоксиду хлора?»
Гораздо правильнее:
«Есть ли у производителя конкретной ленты данные по химической совместимости с ClO₂ при нашей концентрации, температуре и режиме обработки?»
Для поверхностей, контактирующих с пищевой продукцией, дополнительно важна пригодность материала именно для пищевого контакта. В российской практике материалы и изделия, контактирующие с пищевыми продуктами, относятся к регулируемой категории продукции, поэтому выбор ленты нельзя основывать только на химической стойкости.
На производстве часто хочется получить простую цифру:
«Какая концентрация ClO₂ безопасна и для бактерий, и для конвейера?»
Но универсального значения для всех предприятий не существует.
Рабочий режим зависит от:
В России при использовании дезинфицирующего средства необходимо ориентироваться на его инструкцию. Роспотребнадзор указывает, что в инструкции должны быть определены область применения, эффективная концентрация рабочего раствора и время экспозиции.
Поэтому подход:
«для всех пищевых конвейеров достаточно 50–100 ppm»
слишком упрощён.
Корректнее использовать минимальный рабочий режим, эффективность которого подтверждена для конкретного процесса, и не увеличивать концентрацию «на всякий случай».
Именно хроническое избыточное воздействие может создавать ненужную химическую нагрузку на оборудование.

Ещё одна распространённая ошибка — попытка защитить пластик только снижением концентрации.
Влияние на материал определяется не одной цифрой.
Условно можно сравнить два режима: более высокая концентрация при коротком контакте и более низкая концентрация при длительном многократном воздействии. С точки зрения материала результат может заметно отличаться.
Но это не означает, что предприятие должно просто выбирать принцип «чем короче, тем лучше».
Время экспозиции прежде всего должно обеспечивать требуемый санитарный эффект.
Поэтому разумная логика такова:
сначала подтверждается эффективный режим дезинфекции, затем внутри этого режима исключается ненужное увеличение концентрации и продолжительности контакта.
Нужно ли после обработки смывать средство водой, также нельзя определять универсально. Это зависит от инструкции конкретного продукта и утверждённой санитарной процедуры предприятия. Самовольное добавление дополнительного ополаскивания может изменить валидированный процесс и даже создать риск вторичного загрязнения.
Если предприятие обеспокоено влиянием ClO₂ на оборудование, первым шагом должен быть контроль реальной рабочей концентрации.
Но здесь важно различать инструменты.
Тест-полоска удобна для быстрого экспресс-контроля. Портативный измеритель подходит для более точной периодической проверки. На непрерывных линиях может быть оправдан онлайн-контроль.
Главная проблема возникает тогда, когда раствор готовится «по привычке»:
немного больше реагента — значит, дезинфекция надёжнее.
Для полимерных деталей это как раз может оказаться нежелательной стратегией.
Поэтому контроль концентрации нужен не ради красивого числа в журнале, а чтобы исключить систематическую передозировку.
Если предприятие планирует заменить дезинфицирующее средство или установить новую конвейерную ленту, лучше провести совместимость ещё до массового внедрения.
Но простого теста «положили кусок пластика в раствор и посмотрели через сутки» недостаточно.
Испытание желательно приблизить к реальному процессу: использовать рабочую концентрацию, фактическую температуру и повторяющиеся циклы контакта.
Следует обращать внимание не только на цвет, но и на изменение твёрдости, появление микротрещин, деформацию, изменение поверхности и, если это критично для производства, механическую прочность.
Такой подход полезнее универсальных таблиц совместимости, потому что он учитывает именно конкретную комбинацию:
материал + средство + режим + температура.

На первый взгляд решение кажется привлекательным: если реагент воздействует на базовый материал, можно добавить защитный слой.
Однако на пищевом конвейере покрытие становится частью пищевого контактного оборудования.
Если оно начинает отслаиваться, растрескиваться или создавать неровности, предприятие получает уже другую проблему — ухудшение очищаемости и дополнительные места для накопления загрязнений.
Поэтому любые покрытия или специальные поверхностные слои должны оцениваться не только по химической стойкости, но и по пригодности для пищевого контакта, стабильности адгезии и санитарному дизайну.
Во многих случаях правильный подбор исходного материала оказывается надёжнее, чем попытка впоследствии защищать неподходящий материал дополнительным покрытием.
Если появляются проблемы с материалами, некоторые предприятия пытаются решить их простой ротацией дезинфектантов.
Например:
сегодня ClO₂, завтра перуксусная кислота или спиртовое средство.
Но нельзя считать, что другое дезинфицирующее средство автоматически будет мягче для пластика.
Перуксусная кислота сама является сильным окислителем, а спирты также могут влиять на некоторые полимеры, эластомеры и уплотнения.
Кроме того, замена средства должна оцениваться с точки зрения микробиологической эффективности, безопасности процесса и разрешённой области применения.
В России к использованию допускаются дезинфицирующие средства, имеющие необходимые разрешительные документы; для выбора режима необходимо руководствоваться инструкцией конкретного продукта.
Поэтому ротация оправдана только тогда, когда её необходимость подтверждена технологически, а не просто потому, что другой реагент кажется «более мягким».
Для пищевого предприятия вопрос должен звучать шире, чем:
«портит ли ClO₂ конвейер?»
ТР ТС 021/2011 требует от изготовителя пищевой продукции разрабатывать, внедрять и поддерживать процедуры, основанные на принципах ХАССП.
Это означает, что дезинфекция должна быть частью контролируемой системы.
Предприятие должно понимать не только, какой реагент используется, но и почему выбран именно такой режим, как контролируется концентрация, что считается отклонением и какие действия выполняются после обнаружения проблемы.
Для российского технолога или аудитора гораздо убедительнее увидеть:
валидированный санитарный режим + контроль концентрации + оценку состояния оборудования, чем просто услышать, что предприятие использует «сильный современный дезинфектант».

Главный вывод здесь достаточно простой.
На срок службы конвейерной ленты влияет не название дезинфицирующего средства само по себе, а накопленная нагрузка на конкретный материал.
Если предприятие систематически использует слишком высокую концентрацию, превышает требуемое время экспозиции, применяет несколько агрессивных моющих средств подряд и не контролирует состояние поверхности, преждевременное старение становится более вероятным.
Если же режим подтверждён, концентрация контролируется, материал выбран с учётом совместимости, а оборудование регулярно осматривается, риском можно управлять значительно лучше.
Поэтому диоксид хлора не стоит представлять ни как «безопасный для любого пластика», ни как «окислитель, который обязательно разрушит конвейер».
Более профессиональная позиция выглядит так:
ClO₂ является эффективным инструментом санитарной обработки, однако его совместимость с оборудованием должна оцениваться для конкретного материала и конкретного режима эксплуатации.
Именно такой подход позволяет одновременно защищать две вещи, которые одинаково важны для пищевого предприятия:
микробиологическую безопасность продукта и надёжность производственного оборудования.
Для производителя и поставщика диоксида хлора на российском рынке это особенно важно. Клиенту нужен не просто реагент. Ему нужна понятная технология применения: подходящий режим, способ контроля концентрации, рекомендации по совместимости материалов и процедура безопасной эксплуатации.
Когда все эти элементы работают вместе, вопрос уже перестаёт звучать как «испортит ли ClO₂ наш конвейер?».
Он превращается в гораздо более профессиональный:
«Как обеспечить необходимый санитарный результат при минимальной и контролируемой химической нагрузке на оборудование?»
Красноватый цвет ферментированного тофу нельзя определить только по его внешнему виду; необходимы отбор проб и анализ, а дефектный продукт должен быть изолирован. Полагаться только на дезинфицирующие средства недостаточно; необходимо тщательно исследовать оборудование и обстановку в цехе. Дезинфекция воздуха требует беспилотной работы и изоляции материалов. Дезинфицирующие средства следует использовать в соответствии со спецификациями, а проблемы следует выявлять с помощью сочетания производственной документации и анализа.
Моющие средства AB на пищевой фабрике подвержены запаховым остаткам; Дезинфицирующий раствор диоксида хлора может быть стерилизован для дезодорации, без вредных остатков, разбавление может быть использовано для дезинфекции оборудования цеха и воды, соотношения и требований к безопасной эксплуатации.
Дезинфекция диоксидом хлора в производстве пищевых продуктов может привести к вредным остаткам, а традиционная промывка большой воды требует серьезного потребления воды. Благодаря точному мониторингу, оптимизации методов промывки, совершенствованию технологии оборудования, повторному использованию водного цикла четыре меры, на основе обеспечения безопасности пищевых продуктов, экономии воды и сокращения отходов, чтобы помочь предприятиям получить взаимную выгоду.
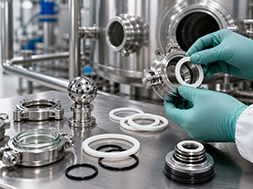
Переход от дезинфекции гипохлоритом натрия к дезинфекции диоксидом хлора имеет такие преимущества, как стерилизация, удаление биопленки и меньшее количество побочных продуктов дезинфекции, однако сильные окислительные свойства диоксида хлора требуют тщательного учета совместимости материалов производственной линии: для трубопроводов следует отдавать приоритет нержавеющей стали 316L, а для уплотнений использовать фторкаучук или политетрафторэтилен (ПТФЭ), при этом также следует учитывать пригодность таких аксессуаров, как смотровые стекла и распылительные форсунки. Переход может быть плавно осуществлен в три этапа: создание документации по материалам, проведение 72-часового испытания на погружение и проведение мелкомасштабных пробных запусков и проверок, что предотвратит коррозию и повреждение оборудования.
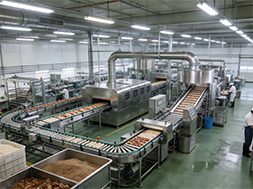
Традиционные методы дезинфекции с использованием диоксида хлора на предприятиях пищевой промышленности требуют значительных затрат времени и ограничивают производственные мощности. Модернизация оборудования, внедрение зонированной дезинфекции, научно обоснованное управление параметрами обработки, а также ускорение процессов вентиляции и контроля позволяют поэтапно оптимизировать производственные процессы. Такой подход сокращает время дезинфекции на 30–50%, высвобождая производственные мощности и повышая эффективность обеспечения санитарно-гигиенических норм, при одновременном соблюдении требований безопасности и нормативных предписаний.
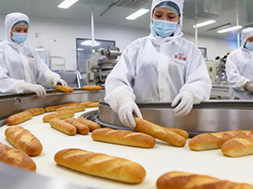
Сухое молоко и крахмальная пыль в порошкообразной пищевой мастерской будут адсорбироваться и потреблять сухой туман диоксида хлора, чтобы уменьшить эффект дезинфекции. Можно уменьшить пыль перед дезинфекцией, регулировать диаметр сухого тумана, импульсный высвобождающий агент, оптимизировать поток воздуха в цехе, в сочетании с другими методами дезинфекции, решить проблемы дезинфекции, вызванные пылью, и обеспечить безопасность пищевых продуктов.
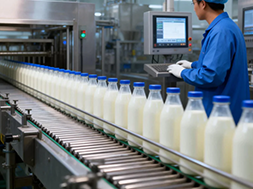
Диоксид хлора широко используется для дезинфекции в системах водоснабжения и пищевой промышленности, однако в настоящее время существуют проблемы, касающиеся стандартов, процедур и мониторинга остаточных количеств. Необходимо стандартизировать рабочие процедуры, создать комплексную систему мониторинга остаточных количеств и улучшить механизмы предупреждения о рисках и реагирования на чрезвычайные ситуации, чтобы обеспечить безопасность дезинфекции от водоочистной станции до стола.
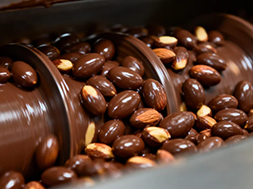
При использовании диоксида хлора для дезинфекции оборудования для производства шоколада необходимо контролировать остаточное содержание вещества, чтобы избежать ухудшения вкуса и качества продукта. Необходимо стандартизировать приготовление вещества, оптимизировать процесс дезинфекции и промывки, а также проверить соответствие требованиям по остаточному содержанию вещества различными методами. Поскольку шоколад является продуктом с низким содержанием влаги, необходимо разработать индивидуальный план очистки, учитывающий специфику оборудования, чтобы обеспечить баланс между безопасностью и стабильностью производства.
Диоксид хлора при высокой концентрации или длительном контакте может ускорять старение пластиковых конвейеров. Риск снижают правильная дозировка, контроль времени контакта и выбор совместимых материалов.
При использовании диоксида хлора для дезинфекции в пищевой промышленности концентрация дезинфицирующего средства является критически важным контрольным параметром в системе HACCP. Тест-полоски удобны в использовании, но имеют относительно большую погрешность; портативные измерительные приборы обеспечивают более высокую точность, но требуют регулярной калибровки и обслуживания. Предприятия могут внедрить трехуровневое решение для мониторинга: в первую очередь, онлайн-датчики, дополненные проверкой и калибровкой портативных приборов, и экстренную проверку с использованием тест-полосок. Это обеспечивает непрерывный мониторинг, сохранение данных и отслеживаемость, гарантируя как эффективность дезинфекции, так и безопасность пищевых продуктов.
К северо-востоку от перекрестка улиц Хуаншань и Чуанъе, промышленный парк малого и среднего предпринимательства, поселок Шаньван, уезд Линьцюй, город Вэйфан, провинция Шаньдун
Авторские права © 2025 Shandong Huashi Pharmaceutical Co., Ltd. Все права защищены.
Мы используем файлы cookie для улучшения вашего опыта работы с сайтом, персонализации контента и анализа трафика. Нажимая «Принять всё», вы соглашаетесь на использование всех файлов cookie. Вы также можете настроить параметры.
Необходимо для работы сайта и не может быть отключено.
Помогите нам улучшить сайт, соберите анонимные данные
Предоставляйте релевантную рекламу и отслеживайте ее эффективность
Помните свой язык, регион и т. д.
Производитель дезинфицирующего